

Описание
| Динамика транзакций всего магазина |
| -14 10: 18, провинция Гуандун, Kuang * N, заказ 51 штук, поставка ER2209 двухсторонний сварочный стержень из нержавеющей стали S2215 сварочный стержень из нержавеющей стали... -13 11, провинция Гуандун, Qiu * деревенский, заказ 10 шт. Хит продаж A102 E308-16 титана кальция Cr19Ni10... -- 13 10: 20, провинция Шаньдун, t * 4, заказ 40 штук, поставка высококонструкционной стальной сварочный стержень J422 конструкционный стальной сварочный стержень E4303. .. -- 12 12: 11, провинция Чжэцзян, любовь * 8, заказ 20 штук, D707 D708 D706 износостойкий облицовочный электрод износостойкая Сварка... 2018-04-11 10:20, провинции Хэнань, уличные *** хорошее, закажем 12 предметов цилиндрические роликовые подшипники высокого качества Z308 чугунный электрод EZNi-1 чистого никеля чугунный электрод супер тонкой... -- 13: 58, Пекин, мир *, заказ 2 шт. Горячая продажа A102 E308-16 титана кальция Cr19Ni10... -13: 56, провинция хайлунцзян, q * H, заказ 20 шт. Хит продаж распродажа D103 высокий Марганец стальной износ-устойчивый, для сварочных работ стержень EDMn-A-16 сварки... -11: 59, Heilongjiang province, q * H, заказ 20 штук, D707 D708 D706 износостойкие surfacing электроды износостойкие ядра сварки... 2018-04-05 16:57, провинция Фуцзянь Ву * 9, заказали 6 предметов, горячая распродажа! сланцевый кирпич завод подвижного экрана анти-Блокировка щетка-ролик на данный момент в наличии Поддержка заказной качественный безопасности... Anhui province, searing * 5, закажите 12 штук заводских прямых продаж поставки A062 E309L-16 электрическая сварка из нержавеющей стали... 215 --, провинция Чжэцзян, Лин * 3, заказ штук напрямую от производителя продавая в настоящее время Доступные поставки A022 сварочный стержень из нержавеющей стали E316L... 2018-04-01 10:04, провинция Чжэцзян, s * 4 заказа (1 вещь), горячая распродажа! сланцевый кирпич завод прокатки нержавеющей стали экрана анти-Блокировка щетка-ролик на данный момент в наличии Поддержка заказной качественный... -- 31 10: 07, внутренняя монгольская автономная область, Hubei * ore, заказанный 40 штук, Горячая продажа D103 высокий Марганец стальной износостойкий облицовочный электрод EDMn-A-16 сварки... 500--31 10: 01, внутренняя монгольская автономная область, внутренний * отдел, заказ шт. Хит продаж D103 высокий Марганец стальной износостойкий облицовочный электрод EDMn-A-16 сварки... 800-31 10: 00, внутренняя монгольская автономная область, внутренний * отдел, заказ шт. Хит продаж D103 высокий Марганец стальной износостойкий облицовочный электрод EDMn-A-16 сварки... 1000-31 10: 00, внутренняя монгольская автономная область, внутренний * отдел, заказ шт. Хит продаж D103 высокий Марганец стальной износостойкий облицовочный электрод EDMn-A-16 сварки... 204-30 21: 24, провинция Аньхой, осень * Инь, заказ шт. Хит продаж A102 E308-16 титана кальция Cr19Ni10... -- 30 00: 48, провинция Хэбэй, Ач ** нианг, закажите 2 штуки горячей продажи D103 высокий Марганец стальной износостойкий облицовочный электрод EDMn-A-16 сварки... 300--29 21: 45, провинция Чжэцзян, горнодобывающая промышленность * 9, заказ шт. Хит продаж D103 высокий Марганец Сталь износостойкий облицовочный электрод EDMn-A-16 сварки... 105--28 09: 27, провинция Фуцзянь, лето ** для заказа шт. Хит продаж A102 E308-16 титана кальция Cr19Ni10... |


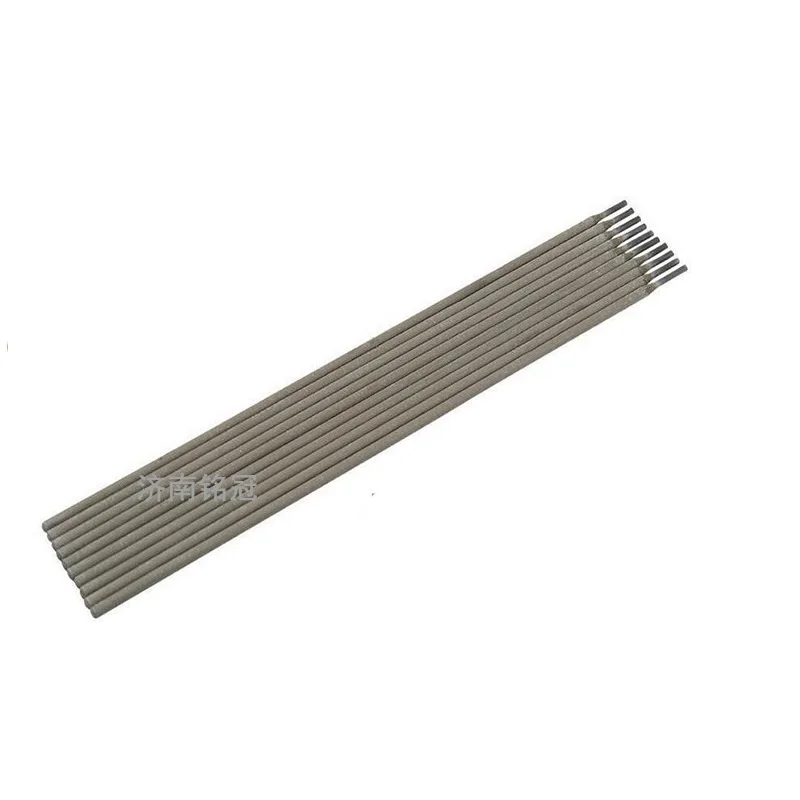
| W107Ni низкотемпературный стальной электрод | |||||||||||||||||||
| Описание:W107NiЭто низкотемпературный стальной электрод, содержащий Ni в низководородной натриевой коже. Это непосредственно подключено и место сварки. Сварка содержит 5% горизонтальных Ni, сварочный металл имеет хорошую стабильность закалки. | |||||||||||||||||||
| Применение:Сварка 06 alnbcun, 06 MnNb и 3.5Ni стальная структура. | |||||||||||||||||||
Химические ингредиенты депонированного металла (%)
| |||||||||||||||||||
Механические свойства депонированного металла
| |||||||||||||||||||
| Содержание диффузионного водорода депонированного металла:≤ 4,0 мл/100 г (Глицерол) | |||||||||||||||||||
| Обнаружение неисправностей рентгеновского излучения:Первого уровня | |||||||||||||||||||
Ссылка ток(DC +)
| |||||||||||||||||||
|
Меры предосторожности: 1. Перед сваркой электрода при условии 350 ℃ горизонтальной пекарни 1 H, с сушкой. 2. Сварка при пробе использует средне-малую спецификацию, многослойную сварку, контроль температуры слоя в 200 ℃ ниже. | |||||||||||||||||||
| W607 низкотемпературный стальной электрод | Композитный ГБ E5015-G | ||||||||||||||
| Описание:W607Это низкотемпературный стальной электрод с низким содержанием водорода натрия. Это DC обратное соединение и место сварки. Сварочный металл по-прежнему имеет хорошую ударопрочность при-60 ℃. | |||||||||||||||
| Применение:Сварка-60 ℃ низкотемпературная стальная структура, такая как 13MnSi63, 09 MnNiNb, E36 и т. Д. | |||||||||||||||
Химические ингредиенты депонированного металла (%)
| |||||||||||||||
Механические свойства депонированного металла
| |||||||||||||||
| Содержание диффузионного водорода депонированного металла:≤ 6,0 мл/100 г (метод глицерина) | |||||||||||||||
| Обнаружение неисправностей рентгеновского излучения:Первого уровня | |||||||||||||||
Ссылка ток(DC +)
| |||||||||||||||
|
Меры предосторожности: 1. Перед сваркой электрода при условии 350 ℃ горизонтальной пекарни 1 H, с сушкой. 2. Сварочные детали должны быть удалены до ржавчины, масла, влаги и других примесей. | |||||||||||||||
| W707 низкотемпературный стальной электрод | |||||||||||||||
| Описание:W707Это низкотемпературный стальной сварочный стержень с низким содержанием водорода натрия. Он напрямую подключен и может быть сварен. Сварочный металл по-прежнему имеет хорошую ударопрочность при-70 ℃. | |||||||||||||||
| Применение:Сварка-70 ℃ работа низкотемпературной стальной структуры, такой как 09Mn2V, 09 MnTiCuRe и. | |||||||||||||||
Химические ингредиенты депонированного металла (%)
| |||||||||||||||
Механические свойства депонированного металла
| |||||||||||||||
| Содержание диффузионного водорода депонированного металла:≤ 6,0 мл/100 г (метод глицерина) | |||||||||||||||
| Обнаружение неисправностей рентгеновского излучения:Первого уровня | |||||||||||||||
Ссылка ток(DC +)
| |||||||||||||||
|
Меры предосторожности: 1. Перед сваркой электрода при условии 350 ℃ горизонтальной пекарни 1 H, с сушкой. 2. Сварка должна стараться использовать средне-малую спецификацию, многослойную сварку, контроль температуры слоя в 200 ℃ ниже. | |||||||||||||||
| W707Ni низкотемпературный стальной электрод | Композитный ГБ E5515-C1 Сравнительная AWS E8015-C1 | ||||||||||||||
| Описание:W707NiЭто низкотемпературный стальной электрод, содержащий Ni в низководородной натриевой коже. Это непосредственно подключено и место сварки. Сварочный металл по-прежнему имеет хорошую ударопрочность при-70 ℃. | |||||||||||||||
| Применение:Сварка-70 ℃ работа 09Mn2V, 06 MnVAl и 3.5Ni стали и другой низкотемпературной структуры. | |||||||||||||||
Химические ингредиенты депонированного металла (%)
| |||||||||||||||
Механические свойства депонированного металла
| |||||||||||||||
| Содержание диффузионного водорода депонированного металла:≤ 6,0 мл/100 г (метод глицерина) | |||||||||||||||
| Обнаружение неисправностей рентгеновского излучения:Первого уровня | |||||||||||||||
Ссылка ток(DC +)
| |||||||||||||||
|
Меры предосторожности: 1. Перед сваркой электрода при условии 350 ℃ горизонтальной пекарни 1 H, с сушкой. 2. Сварочные детали должны быть удалены до ржавчины, масла, влаги и других примесей. 3. Сварка при использовании короткодуговой работы с узкой проходной сваркой подходит. | |||||||||||||||
| W807 низкотемпературный стальной электрод | Композитный ГБ E5515-G | ||||||||||||||
| Описание:W807Это низкотемпературный стальной электрод, содержащий Ni в низководородной натриевой коже. Это непосредственно подключено и место сварки. При-80 ℃ сварочный металл по-прежнему имеет хорошую ударопрочность. | |||||||||||||||
| Применение:Сварка-80 ℃ работа 1.5Ni стальной структуры. | |||||||||||||||
Химические ингредиенты депонированного металла (%)
| |||||||||||||||
Механические свойства депонированного металла
| |||||||||||||||
| Содержание диффузионного водорода депонированного металла:≤ 6,0 мл/100 г (метод глицерина) | |||||||||||||||
| Обнаружение неисправностей рентгеновского излучения:Первого уровня | |||||||||||||||
Ссылка ток(DC +)
| |||||||||||||||
|
Меры предосторожности: 1. Перед сваркой электрода при условии 350 ℃ горизонтальной пекарни 1 H, с сушкой. 2. Сварка должна стараться использовать средне-малую спецификацию, многослойную сварку, контроль температуры слоя в 200 ℃ ниже. 2. Сварочные детали должны быть удалены до ржавчины, масла, влаги и других примесей. | |||||||||||||||
| W907Ni низкотемпературный стальной электрод | Композитный ГБ E5515-C2 Эквивалент AWS E8015-C2 | ||||||||||||||
| Описание:W907NiЭто низкотемпературный стальной электрод, содержащий Ni в низководородной натриевой коже. Это непосредственно подключено и место сварки. Сварочный металл по-прежнему имеет хорошую ударопрочность при-90 °C. | |||||||||||||||
| Применение:Сварка-90 ℃ работа 3.5Ni низкой температуры для низколегированной стальной конструкции. | |||||||||||||||
Химические ингредиенты депонированного металла (%)
| |||||||||||||||
Механические свойства депонированного металла
| |||||||||||||||
| Содержание диффузионного водорода депонированного металла:≤ 6,0 мл/100 г (метод глицерина) | |||||||||||||||
| Обнаружение неисправностей рентгеновского излучения:Первого уровня | |||||||||||||||
Ссылка ток(DC +)
| |||||||||||||||
| Меры предосторожности: 1. Перед сваркой электрода при условии 350 ℃ горизонтальной пекарни 1 H, с сушкой. 2. Перед сваркой Сварка должна быть 150 ℃ горизонтальная разогрева, чтобы предотвратить образование трещин. 3. Сварка для четкого напряжения,-в после сварки 600-650 ℃ закалки обработки.
| |||||||||||||||

Характеристики
- Brand
- King win / Others
- Diameter
- 2 53 24 05 0
- Type
- Low Temperature Steel Electrode
- Model
- Low Temperature Steel Electrode
Комплементарные товары