Описание
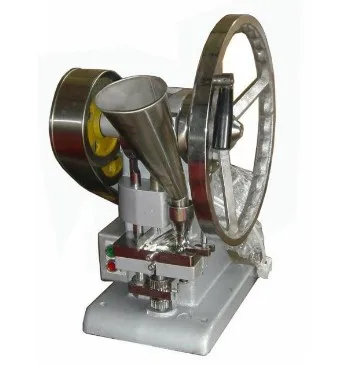
单冲式压片机适用范围
本机广泛应用于医药厂, 制药厂, 生物工程, 食品厂, 保健品厂, 化工厂, 农药厂, 兽药厂等. 该机对物料适应性广, 对无粘性的药粉都有很好的适应性.
制药行业: 中药片剂, 西药片剂, 营养素片
食品行业: 糖果片, 咖啡片, 润喉糖, 巧克力豆, 调味料块
保健品行业: 口含片, 奶片, 钙片, 蜂胶片
电子电池行业: 电子元件, 纽扣电池
化工行业: 樟脑丸, 芳香球, 化肥片, 蚊香片, 催化剂, 消毒片剂, 粉饼
冶金陶瓷行业: 触媒, 冶金粉末粒, 陶瓷粒, 金属片
单冲式压片机的特点
Подходит для: ① 压片方法: 可电动压片, 也可手动压片.
② 应用范围: 医药片剂, 食品片剂, 化工片剂, 农药片剂, 兽药片剂等.
③ 片剂质量: 片剂表面光滑, 片重均匀.
④ Отделение для удостоверения личности-产 量: 电动压片时每小时可生产3500-4000片.
⑤ 原料损耗低 (最低实验原料用量仅为200克).
⑥ 本机片剂的重量, 厚度及硬度均可调节, 只要更换不同的模具就可压制不同的产品.
⑦ Световой индикатор 可以根据用户的要求定做5-10mm的圆形模具.
⑧ 不用专业操作技术, 也不用专业技术人员, 普通员工一学就会, 一操作就能上手, 电动手动压片, 让机器操作更简单.
⑨ 压片机用铸铁材质制成, 模具采用高硬度钢材质制成, 模具使用时间长.
| 型号 | TDP1.5 | TDP5 |
| 最大压片冲力 (千牛) | 15 | 50 |
| 最大压片直径 (毫米) | 15 | 18 |
| 最大填充深度 (毫米) | 11 | 15 |
| 上下冲杆直径 (毫米) | 10 | 10 |
| 中模外圆直径 (毫米) | 28 | 33 |
| 压片产量 (片/时) | 3600 | 2000-3600 |
| 传动功率 (千瓦) | 0,55 | 0,75 |
| 机器净重 (公斤) | 85 | 145 |
| 外形尺寸 (毫米) | 540*450*640 | 600*500*700 |
操作前物料的准备:
原料的处理→添加辅料→混合→制颗粒→干燥→整粒→压片
安装说明
1, 本机为整台装箱, 拆箱后搬至适当使用地方, 垫平后即可使用,如地位固定可加装地脚螺钉.
2, 电气线路和装置,应注意电压,用户未提出者, 一律规定为380伏, 并在接线时应注意电动机旋转方向, 必须与机上箭头方向一致, 切勿倒转, 为保证电气安全必须装接有效地线.
3, 本机应置在干燥清洁, 光线充足的室内使用.
机器操作:
本机操作时打开电箱门, 合上电源开关, 按下启动键, 电源指示灯慢慢升高, 速度会慢慢加上去, 如需紧急停车, 则将手轮这边的手柄压紧, 压片机就会立即停止运行. 在压片结束后, 打开电箱门, 切断电源.
|
1, 初次使用前应对照机器实物仔细阅读说明书, 然后再使用. 2, 本机器只能按一定方向运转 (见手轮或防护罩上的箭头所示), 不可反转, 以免损坏机件. 在压片调整时尤需注意, 不要疏忽. 3, 皮带松紧调节: 通过机电底板上的两个调节螺母进行调节. 调好后注意锁紧. 4, 无电源时用手摇压片, 应将三角皮带拆下, 以减少阻力及磨损. 但不要将大皮带轮也拆下来, 因为大皮带轮兼有飞轮省力的作用. 5, 电动压片时须将手轮上的转动手柄扳倒, 以免运转时伤人. 6, 无论手动压片或电动压片, 在启动前应使上冲芯杆处在上升位置然后再启动. 若在上冲片于下降位置的情况下启动, 则刚刚开始起动就进入了中模压片, 这时由于机器的转速还未升上去惯性较小, 容易发生顶车的情况. (即上冲头进入中模后由于药片的抗力而 "顶死", 使机器停止运转. 顶车时由于负荷较大, 往往损坏机析或烧毁电机). 7, 顶车后的处理办法 ⑴在电动压片时发生顶车情况, 应立即关闭电源, 以免烧毁电机. ⑵顶车情况较轻时, 可用手扳转手轮使上冲通过 "死点" (但不可反转, 以免加料器重复加料, 造成更严重的顶车). ⑶严重顶车时, 旋松连杆锁紧螺母, 扳转上冲芯杆, 使其上升以减小压力, 再转动手轮将药片顶出. 然后重新调整药片硬度. 8, 在压片过程中须经常检查药片质量 (片重, 硬度, 表面光洁度等), 及时调整 9, 压片前的配料制粒工艺对压片有很大的影响. 如药料和滑料, 填料, 粘结剂等辅料的配方制粒的情况 (粉子的状况, 颗粒松紧, 粉粒的比例, 含水量等), 都直接影响药片量. 并往往由于配料制粒不当而不能成片, 甚至损坏机器. 因此, 本机器不能用于将半固体的或潮湿的或无颗粒极细粉子的压片. 在使用中若发现压力已调得相当大仍压不成片或虽压成片但出现过于疏松, 起层, 碎片, 麻点, 掉粉等现象. 就应从配料等方面找出原因, 加以解决. 切不可一味调整加大压力, 以至损坏机器. 此外, 有些药料压出的药片硬度虽然不大, 但具有一定的韧性, 其搞摔搞城性并不差 (通常以从1-1,2 米高度掉在地面不碎即可), 因此应以满足运输保管的要求为度不要单从硬度着眼, 以免压片压力过大, 损坏机器. |
| 压片过程的三大要素 |
|
A. 流动性好: 使流动, 充填等粉体操作顺利进行, 减小片重差异; B. 压缩成形性好: 不出现裂片等不良现象; C. 润滑性好: 片剂不粘冲, 得到完整, 光洁的片剂. 多数药物在压片前需进行造粒, 一方面是满足工艺过程的需要, 即改善物料的流动性, 充填性以保证剂量的均匀性. 另一方面可大大改善压缩成形性, 即粘合剂均匀分布于粒子表面改变粒子间的结合力, 改变物料的粘弹性. 另外, 物料中适量的含水量有利于成形; 处方中加入的助流剂, 如微粉硅胶, 可以改善可压性; 润滑剂, 如硬脂酸镁, 虽然降低片剂的强度, 但也可以减少裂片. 简化工艺过程是GMP 规范化管理的重要措施之一. 粉末直接压片虽然工艺过程简单, 但由于粉末压片容易裂片, 而且粉末的流动性差, 片重差异严重等原因使该工艺的应用受到了限制, 但近年来随着功能性新型辅料的开发与现代化设备的应用使粉末直接压片成了药剂学研究的热点之一. |
|
压片过程中可能发生的问题 (一) 松片 片剂由于硬度不够, 受振动易松散成粉末的现象称为松片. 检查方法: 将片剂置中指和食指之间, 用拇指轻轻加压看其是否碎裂. 产生原因: 压力过小, 粘合剂粘性不够或用量不足等. 解决措施: 调整压力, 增加适当的粘合剂等. (二) 裂片 片剂受到振动或经放置后, 从腰间开裂或顶部脱落一层的现象称裂片. 检查方法: 取数片置小瓶中振摇, 应不产生裂片; 或取20-30片放在手掌中, 两手相合, 用力振摇数次, 检查是否有裂片. 产生原因: 片剂弹性复原及压力分布不均匀, 粘合剂选择不当或用量不足, 细粉过多, 压力过大, 冲头与模圈不符等. 解决措施: 换用弹性小, 塑性大的辅料, 选择合适的粘合剂或增加用量, 调整压力, 更换冲头或模圈. (三) 粘冲 片剂的表面被冲头粘去一薄层或一小部分, 造成片面粗糙不平或有凹陷的现象称粘冲. 刻有文字或横线的冲头更易发生粘冲现象. 产生原因: 含水量过多, 润滑剂作用不当, 冲头表面粗糙和工作场所湿度太高等. 解决措施: 控制含水量, 选择合适润滑剂或增加用量, 更换冲头, 控制环境相对湿度等. (四) 崩解迟缓 片剂崩解时限超过药典规定的要求称崩解迟缓. 产生原因: 崩解剂用量不当, 疏水性润滑剂用量过多, 粘合剂的粘性太强或用量过多, 压力过大和片剂硬度过大等. 解决措施: 适当增加崩解剂用量, 减少疏水性润滑剂用量或改用亲水性润滑剂, 选择合适的粘合剂及其用量, 调整压力等. (五) 片重差异超限 片剂超出药典规定的片重差异的允许范围称片重差异超限. 产生原因: 颗粒大小不匀, 流动性不好, 下冲升降不灵活, 加料斗装量时多时少等. 解决措施: 控制颗粒大小均匀, 更换下冲, 保持加料斗装量在1/3-2/3 之间. (六) 变色或色斑 指片剂表面的颜色发生改变或出现色泽不一的斑点, 导致外观不符合要求. 产生原因: 颗粒过硬, 混料不匀, 接触金属离子, 压片机污染油污等. 解决措施: 控制颗粒硬度, 原辅料混合均匀, 避免接触金属容器, 防止压片机油污. (七) 麻点 指片剂表面产生许多小凹点. 产生原因: 润滑剂和粘合剂用量不当, 颗粒引湿受潮, 颗粒大小不匀, 粗粒或细粉量过多, 冲头表面粗糙或刻字太深, 有棱角及机器异常发热等. 解决措施: 选择合适的润滑剂和粘合剂及其用量, 避免颗粒受潮, 控制颗粒大小均匀, 更换冲头, 避免机器异常发热 |
亲们, 欢迎您给予我宝贵的意见和建议, 我也将仔细的答复您所提出的一切问题, 谢谢!
Характеристики
- Тип
- Запчасти для ручного инструмента
Комплементарные товары


